Per avviare manualmente la ventola di un PC portatile, puoi provare diversi metodi per controllare e regolare il funzionamento della ventola.
Gestione termica e avvio ventola
1. Cercare le opzioni di gestione termica: Nel BIOS, cerca una sezione chiamata "Gestione termica" o "Fan Control" (Controllo ventola).
2. 3. Scegli una modalità di prestazioni più elevate, come la modalità "Prestazioni elevate".
4. Se la ventola non si avvia o funziona in modo irregolare, potrebbe essere bloccata dalla polvere.
5. Scarica gli aggiornamenti del BIOS e dei driver per il tuo modello dal sito ufficiale Asus e installali seguendo le istruzioni.
Introduzione alla Configurazione GRBL per una CNC laser
Ora che il laser è fisicamente installato sul vostro CNC Genmitsu , è il momento di configurare il software. LightBurn offre il pieno controllo della velocità, della potenza e del movimento del laser . Assegnare un nome al dispositivo (ad esempio, "Genmitsu Laser") e terminare la configurazione. Questi dati sono essenziali. $30=1000 significa che un valore PWM di 1000 equivale al 100% della potenza del laser .
Con LightBurn completamente configurato e il laser Genmitsu che risponde correttamente, si è pronti a immergersi nel test dei materiali e nel lavoro di progetto .
Questa guida GRBL è un’introduzione a questo programma gratuito ed open-source che si occupa di comandate la testina laser per praticare incisioni. Forse hai conosciuto questo software perchè era a corredo all’incisore che hai appena acquistato.
Hardware e principio di funzionamento
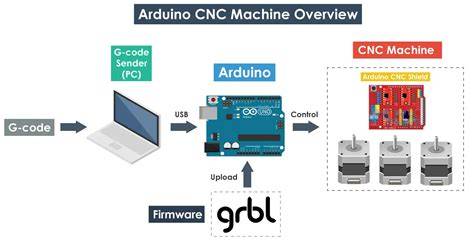
Il cervello di una qualsiasi macchina 3D, laser o fresa è nascosto nella sua scheda di controllo. Colleghiamo la nostra macchina incisore laser al computer con il cavo USB. Lanciamo LaserGRBL e scegliamo la porta seriale (di solito va usata quella con il numero più alto di porta) e premiamo il pulsante ”connect”. Nell’eventualità che questo non succeda provate con una altra porta. Infine nel caso peggiore potrebbe essere che vostra scheda non sia una scheda GRBL (per esempio potrebbe avere un altro firmware chiamato BenBox o altri ancora) e LaserGRBL non è in grado di comunicare perché non è pensato per funzionare con grbl.
Attenzione, per poter vedere e modificare la configurazione è necessario che la macchina sia connessa e in stato “Idle” ovvero inattivo.
Parametri chiave di GRBL v1.1 per GRBL Laser Mode
In questo articolo viene spiegato come settare i parametri della versione Grbl v1.1. Il primo parametro interessante è $3 che controlla la direzione degli assi. Se la tua macchina non risponde secondo questa convenzione puoi modificare questo parametro secondo una maschera di bit che ti permette di invertire la direzione degli assi. Quindi, se impostiamo il valore 0 nessun asse verrà invertito. Saltiamo anche i parametri $3, $4, e $5. Potete approfondire il loro significato sulla pagina ufficiale di GRBL. Il parametro $10 condiziona quali informazioni GRBL invia a LaserGRBL per fargli sapere la sua posizione attuale e alcune altre informazioni di diagnostica. Il parametro $20 attiva dei test software che impediscono alla macchina di fare dei movimenti che vadano oltre alla lunghezza degli assi. Ovviamente dovrete impostare in maniera corretta le dimensioni del piano di lavoro, parametri $130, $131, e $132 e dovrete assicurarvi che la testa del laser sia in posizione di zero (angolo basso a sinistra) quando accendete. Io consiglio di attivarla, quindi impostiamo 1.
Hard limit e Homing (parametri dal $21 al $27) hanno a che vedere con i finecorsa, che sono una opzione molto utile e che ci serve a determinare la posizione X=0, Y=0, Z=0. Permettono alla macchina di fare l’operazione di “homing” ovvero di andare a cercare la posizione dei fine-corsa per ottenere una posizione di zero affidabile e ripetibile. Se la vostra macchina non ha i finecorsa dovete impostare a zero i parametri $21 e $22. Il parametro $30 è spesso causa di confusione. Questo numero corrisponde al numero a cui GRBL assegnerà il codice da usare per accendere il laser alla massima potenza. Io suggerisco di mettere 255 che è il numero massimo di sfumature che l’hardware può fisicamente fare (se avete schede 8Bit). Con schede 32bit potete invece sfruttare tutta la gamma. Con la grande novità del parametro $32 attiva il laser mode. Perché novità? Perché nella versione precedente di GRBL non esisteva il Laser Mode. Dovete infatti sapere che GRBL nasce per le macchine CNC quali le frese ed i torni, che hanno delle esigenze di controllo diverse dai laser. Per esempio quando si inizia un tratto da fresare ad una certa velocità bisogna aspettare qualche millisecondo affinché la fresa raggiunga il numero di giri richiesto. Gli sviluppatori di GBRL con la versione v1.1 hanno fatto un grosso lavoro per adattare il funzionamento di GRBL alle macchine laser, è quindi molto importante attivare il Laser Mode se si ha questa versione di GRBL. Suggerisco anche a chi avesse la versione precedente di Grbl, ovvero la 0.9 di aggiornare alla versione 1.1!
Impostazioni fondamentali per dimensioni e passi
I parametri $100, $101, e $102 sono forse i più importanti da configurare correttamente, e sono quelli che vi permettono di avere i vostri lavori nelle dimensioni perfette, esatte al decimo di millimetro. Questi parametri dicono quanti passi di rotazione GRBL deve comandare al motore per ottenere lo spostamento del laser di 1mm. Ognuno di questi valori controlla il numero dei passi per millimetro, rispettivamente per l’asse X, Y e Z. Parametri $110, $111, $112. Anche questi parametri sono molto importanti e determinano la velocità massima a cui il laser si può muovere. Se il vostro incisore è troppo lento provate ad aumentare questi valori, viceversa se il posizionamento è impreciso, o se i motori mostrano problemi alle alte velocità. LaserGRBL userà la massima velocità impostata qui per tutti gli spostamenti rapidi quando il laser è spento, ovvero tra un percorso ed un altro, quindi è importante impostare un valore non troppo alto se si desidera un posizionamento preciso, e di conseguenza una incisione precisa. Infine vengono i parametri $130, $131, $132 che configurano la lunghezza degli assi.
Conclusioni e considerazioni pratiche
Spero che questa guida GRBL vi sia stata utile! Vi ricordo che LaserGRBL è gratuito e se volete potete fare una donazione per sostenerne lo sviluppo.
Non hai i permessi necessari per visualizzare i file e le foto allegati in questo messaggio. Tu hai postato uno schema dei finecorsa. Io ho un circuito, in camera, che "sente" la pressione di un pulsante quando accendo le luci. E non ho cavi in giro. In questo caso, l'unica soluzione davvero robusta è quella di utilizzare un pulsante con il doppio contatto, 5V e GND. Gli ingressi digitali di un micro vogliono vedere uno stato logico. Se tu non ci colleghi nulla, come quando l'interruttore è aperto, lo stato logico è indefinito. ...che riesco a realizzare una CNC!
Parametri di GRBL. A cosa servono e come impostarli!! CNC 3018 | GRBL Configuration
Riepilogo operativo
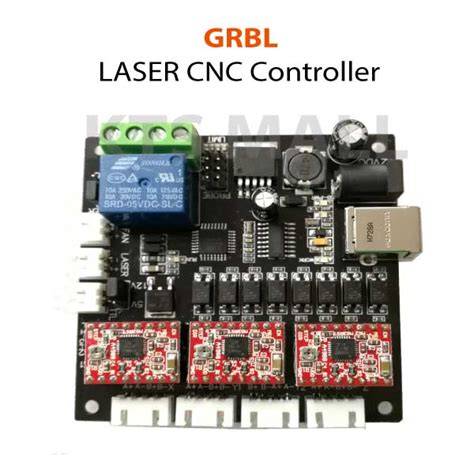
CONTROLLER: può essere un software che gira su PC o su un microcontroller. G-CODE: il linguaggio standard per controlli industriali. CAD: software per disegnare oggetti al computer. La fresa MF70 e i motori stepper NEMA17 standard hanno guidato la scelta di driver A4988 o DRV8825. GRBL su Arduino UNO (versione 1.1) permette di pilotare i driver e di gestire parametri essentiali tramite comandi dedicati ($, not G-Code).